

Ha műanyagdoboz-öntőszerszám-szállító üzletet üzemeltet, semmi sem ér jobban, mint egy öntőforma, amely elvesztette az élét – különösen akkor, ha ügyfelei szűk határidőkkel várnak nagy tárolódobozokra, szerszámtokokra vagy egyedi műanyag dobozokra. 12 éve vagyok ebben a játékban, a csapatom mellett állok, miközben egy 12 órás műszak végén lehúzunk egy eldugult, kifakult vagy megvetemedett formát a fröccsöntő gépről. Mindannyian ott voltunk: a múlt héten tökéletes penész most csíkokat hagy a műanyagon, légbuborékokat hagy maga után, vagy nem töltődik be egyenletesen. A probléma legtöbbször nem az öntőforma kialakításával vagy a fröccsöntési folyamattal van – ez azért van, mert a formát nem tisztították meg megfelelően.
A műanyag doboz formák tisztítása nem csak egy felület letörlését jelenti. Ez egy keveréke a tudománynak, a rutinnak és annak ismeretének, hogy mi működik az adott típusú penész esetében, amellyel dolgozik. Akár kezeli aNagy tárolódoboz formaamelyet nagy, merev konténerek gyártására használnak, aMűanyag szerszámtok formakisméretű, precíziós szerszámok tárolására készült, vagy aMűanyag szerszámosláda formaamely éles, határozott éleket igényel, minden alkatrésznek testreszabott tisztítási megközelítésre van szüksége. Ha kihagy egy lépést, vagy nem megfelelő tisztítószert használ, idővel maradékok halmozódhatnak fel, elhasználódhatnak a kritikus alkatrészek, és felére csökkenhet a penész élettartama.

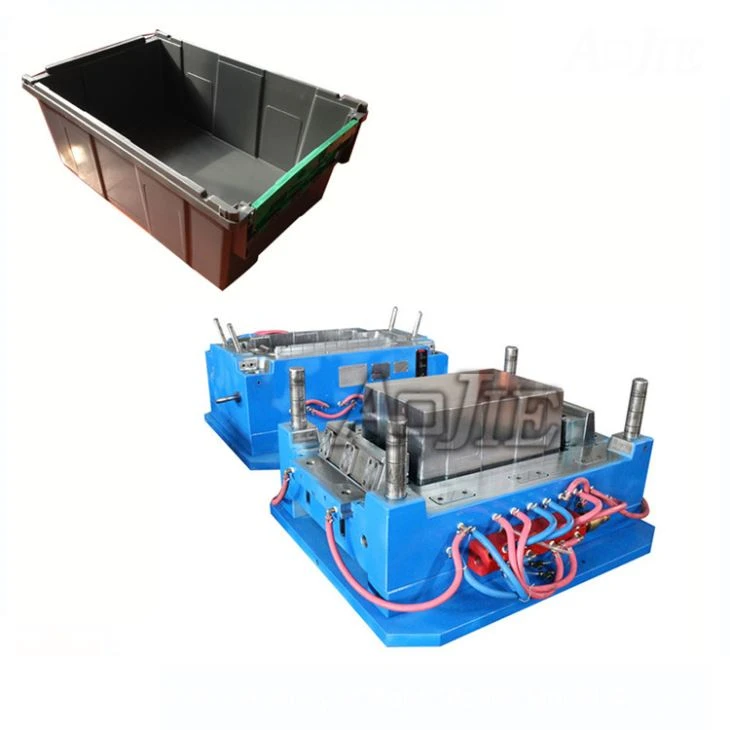
Soroljuk fel, hogyan takarítunkMűanyag doboz formakomponensek hatékonyan, lépésről lépésre, és mit kell elkerülni az út során.
Először is meg kell értened, hogy valójában mi van a formán. Amikor a műanyag megolvad és a formába fecskendezik, idővel két fő típusú maradvány halmozódik fel: a hőbomlási maradékok és a külső szennyeződések. A termikus maradványok magából a műanyagból származnak – amikor az ismételt injektálási ciklusok során a hő lebontja a polimerláncokat, ragacsos, elszenesedett filmet hagyva a forma felületén. A polipropilén (PP) esetében, amely a tárolódobozok leggyakoribb anyaga, ez a maradék világossárga vagy barna színű. A szerszámtokokban használt műszaki műanyagok, például az ABS esetében sötétebb, majdnem fekete, és nehezebb eltávolítani. A külső szennyeződések olyan dolgokból származnak, mint a leválasztó anyagok maradéka, a gyár padlójáról származó por, vagy akár a gép egyéb alkatrészeinek kopásából származó apró fémforgács. Ha ezt a maradékot nem távolítják el, akkor a forma felei közé kerül, amikor azok bezáródnak, ami villogást, egyenetlen kitöltést vagy akár karcolásokat okoz a végső műanyag részen.
Mielőtt még hozzáérne a formához, a biztonság nem alku tárgya. A formák nehezek – néhány nagy tárolódobozos forma több ezer fontot nyom –, éles szélekkel, szűk üregekkel és nagynyomású rugóval rendelkeznek. Mindig kapcsolja ki a fröccsöntő gépet, zárja le a tápegységet (ez a szabványos OSHA protokoll, még akkor is, ha kis üzletben tartózkodik), és hagyja teljesen kihűlni a formát. A forró penész megérintése súlyos égési sérüléseket okozhat, a bezárt penész hirtelen mozgása pedig összezúzhatja az ujjakat vagy a kezeket. Láttam egy új csapattagot egyszer kihagyni ezt a lépést, és három napot a kórházban tölteni; ez egy hiba, amit soha senkinek nem engedünk megismételni.
Amint a forma biztonságosan kezelhető, a folyamat első lépése a szétszerelés. Nem szabad megtisztítani a formát, amíg az még a géphez van csavarozva. Szétszedjük a fő alkotóelemeire: az üreges lemezre, a maglemezre, a kilökőcsapokra, a kivezető perselyre és minden olyan oldalsó műveletre, amely olyan funkciókat hoz létre, mint a szerszámtok reteszei. Kisebb alkatrészeknél gumikalapácsokat használunk az alkatrészek finom szétválasztására – az acélkalapácsok széttörhetik vagy megrepedhetik az acélt. Nagyobb formákhoz, mint például a nagy tárolódobozos formákhoz a forma emelési pontjai köré illeszkedő hevederes függődarukat használunk; soha ne használja a kilökőcsapokat vagy a beállító csapokat öntőforma emelésére – ezek precíziós alkatrészek, és meghajlításuk költséges javítást jelent.
Most a tényleges takarítás. Ezt két részre osztjuk: rutinszerű enyhe tisztításra, heti karbantartásra és mélytisztításra, ha hónapok alatt felgyülemlik a maradék, vagy amikor átváltunk a műanyagok között (például PP-ről ABS-re). A rutintisztítást minden 500-1000 befecskendezési ciklus után végezzük, az anyagtól függően. Ehhez a szárazjégfúvás és a puha, nem dörzsölő törlőkendők kombinációját használjuk. Itt tökéletes a szárazjégfúvás: sűrített levegővel apró, fagyott CO2-pelleteket lövell a forma felületére. A pelletek ráütnek a maradékra, azonnal elpárolognak, és eltávolítják a szennyeződést anélkül, hogy megkarcolnák a forma polírozott felületét. Egyszer teszteltük a homokfúvást, és még finom homokkal is mikrokarcokat hagyott egy kis szerszámosláda forma üreglemezén – olyan karcolásokat, amelyek miatt a végső műanyag szerszámosláda unalmasnak tűnt, és ügyfelünk elutasította. A szárazjég drágább, de megéri az ügyfeleink által elvárt felületminőség miatt. Nehezen elérhető helyeken, mint például az apró kilökőcsapok lyukai, nylon kefét használunk enyhe, pH-semleges penésztisztítóval – drótkefék, acélgyapot nélkül. Ezek megkarcolják a felületet, és megnehezítik a műanyag felszabadulását a jövőbeni ciklusokban.
A mélytisztítás akkor való, amikor a maradékot megsütik – például amikor a forma néhány hónapja használaton kívül van, vagy amikor a magas hőmérsékletű műszaki műanyagról az alacsonyabb hőmérsékletű PP-re váltunk. Ehhez vízbázisú, nem korrozív penészbemártó oldatot használunk. A szétszerelt formarészeket az oldattal felmelegített tartályba helyezzük, 8-12 órán át áztatjuk, majd puha műanyag kaparóval kiemeljük a maradékot. Soha nem használunk durva oldószereket, például acetont vagy metil-etil-ketont (MEK) – ezek felemésztik a forma felületének idővel történő megkeményedését, különösen a szűk, részletgazdag részekkel rendelkező szerszámos formákon. Áztatás után ioncserélt vízzel leöblítjük az alkatrészeket (a csapvízben foltokat hagyó ásványi anyagok vannak, amelyek a végső műanyag részen megjelennek), majd sűrített levegővel azonnal megszárítjuk. A formán maradt víz korróziót okoz a tárolás során, amit minden áron elkerülünk.
Aztán ott vannak az apró, gyakran figyelmen kívül hagyott részek: a kidobócsapok, a kivezető perselyek és az igazító csapok. Ezek az alkatrészek sokat mozognak, így már a rajtuk lévő apró maradék is ragadást okozhat. A kidobócsapokhoz szöszmentes mikroszálas kendőt és kis mennyiségű szilikonmentes formakenőt használunk. Várjon – szilikonmentes, nem normál szilikon. A hagyományos szilikon olyan maradékot hagy maga után, amely átkerül a műanyag részre, és megnehezíti a festék vagy a címkék ragadását. Az igazítási csapokhoz egy precíziós tisztítókészletet használunk, apró vattapamacsokkal, hogy bejussanak a hornyokba, ahol a formalapba illeszkednek. Ezt a lépést nem hagyjuk ki, mert egy enyhén meggörbült vagy piszkos igazítótüske eltolhatja a két formafelet, egyetlen menet alatt 100 alkatrészt tönkretéve.
A tisztítást követően jön az ellenőrzés és a tárolás, amelyek ugyanolyan fontosak, mint maga a tisztítás. A formát tökéletesen megtisztíthatja, de ha rosszul tárolja, a következő használat előtt megsérül. Minden tisztítás után 10 percet veszünk, hogy minden alkatrészt megvizsgáljunk: ellenőrizze, hogy nincsenek-e karcolások az üregen, meggörbült-e a kilökőcsapok, és nincs-e visszamaradt maradvány a csőben. Nagy tárolódoboz formák esetén ellenőrizzük az üreg szélét, ahol a két fél találkozik – itt minden kis bevágás villogást okoz a végső műanyag dobozon. Miután megbizonyosodtunk arról, hogy a forma tiszta és sértetlen, minden acélfelületet bevonunk egy vékony réteg rozsdagátló olajjal, majd savmentes műanyag fóliába csomagoljuk, és száraz, szabályozott hőmérsékletű helyen tároljuk. Tilos nehéz tárgyakat egymásra rakni a formák tetejére, és minden formát egyértelműen felcímkézünk a cikkszámmal és az utolsó tisztítás dátumával. Ez a rutin az elmúlt öt évben 35%-kal csökkentette a szerszámjavítási költségeinket – ezt a számot szorosan nyomon követem, mert a tiszta formák boldog ügyfeleket jelentenek.
Ügyfeleim kérdezték tőlem, hogy miért nem csak ultrahangos tisztítást alkalmazunk minden penészhez. Az ultrahang úgy működik, hogy nagyfrekvenciás hanghullámokat használ a tisztítóoldat felkeverésére, kiemelve a maradványokat a kis alkatrészekről, de nem nagyszerű a nagy, összetett formákhoz. A hanghullámok apró repedéseket okozhatnak a magas széntartalmú öntőacélban, ami gyakori az éles sarkú szerszámtok formáknál. Kicsi, egyszerű alkatrészeknél, mint például a kilökőcsapok, az ultrahang jól működik, de a fő üreges lemez esetében ragaszkodunk a szárazjéghez vagy a dip módszerhez. Az egész arról szól, hogy a tisztítási módszert az öntőforma kialakításához kell igazítani.
Egy másik gyakori hiba, amit az új penésztulajdonosok elkövetnek, hogy túl sokáig várnak a tisztítással. Ha egy hónapig hagyja a maradékot a formán sülni, háromszor nehezebb lesz eltávolítani, és erősebb tisztítószereket kell használnia, amelyek károsítják a formát. Javasoljuk a havi mélytisztítást minden penészhez, függetlenül attól, hogy hány ciklust használnak. Gyártócsapatunk számára ez a heti karbantartási takarítás után szerepel az ütemezésben – ez alól kivétel nélkül.
A nap végén, amikor egy ügyfél megkeresi, és azt mondja, hogy szüksége van egy új, nagy tárolódoboz-formára vagy egy tartós műanyag szerszámosláda-formára, tudjuk, hogy az öntőforma teljesítménye a gondozásunkkal kezdődik. A takarítás nem unalmas munka; ez a minőség-ellenőrzési folyamat része. A tiszta öntőforma nem csak jobb műanyag alkatrészeket készít, hanem bizalmat épít, mert ügyfeleink tudják, amikor megrendelést adnak le, alkatrészeik konzisztensek, az előírásoknak megfelelőek és hibamentesek lesznek.
Ha Ön megbízható gyártót keresMűanyag doboz formaamelyek megfelelő gondozás mellett tartósak, vagy ha kérdései vannak a jelenlegi öntőformáinak karbantartásával kapcsolatban, szívesen segítünk. Csapatunk több éves tapasztalattal rendelkezik minden típusú műanyag fröccsöntő öntőformában, tőlNagy tárolódoboz formákipari felhasználásraMűanyag szerszámkészlet fröccsöntő formákfogyasztói termékekhez. Ügyfeleinkkel együttműködve olyan személyre szabott karbantartási terveket dolgozunk ki, amelyek megfelelnek gyártási szükségleteiknek, és évekig működőképes formákat biztosítanak. Lépjen kapcsolatba csapatunkkal még ma, hogy megbeszéljük igényeit, és megtudja, hogyan támogathatjuk működését.
Hivatkozások
- Nemzetközi Szabványügyi Szervezet. (2018). Műanyag öntőformák: Általános karbantartási és tisztítási követelmények. ISO 10978:2018.
- Amerikai Nemzeti Szabványügyi Intézet. (2020). Biztonsági előírások a fröccsöntési műveletekhez. ANSI B11.1-2020.
- Műanyag Technológiai Egyesület. (2021). A fröccsöntéssel kapcsolatos legjobb formák karbantartási gyakorlatai. PTA műszaki jelentés 21-04.
- Kobayashi, T. és Lee, S. (2019). A tisztítási módszerek hatása az öntőacél felületének integritására. Journal of Plastic Injection Molding Technology, 23(2), 112-120.